
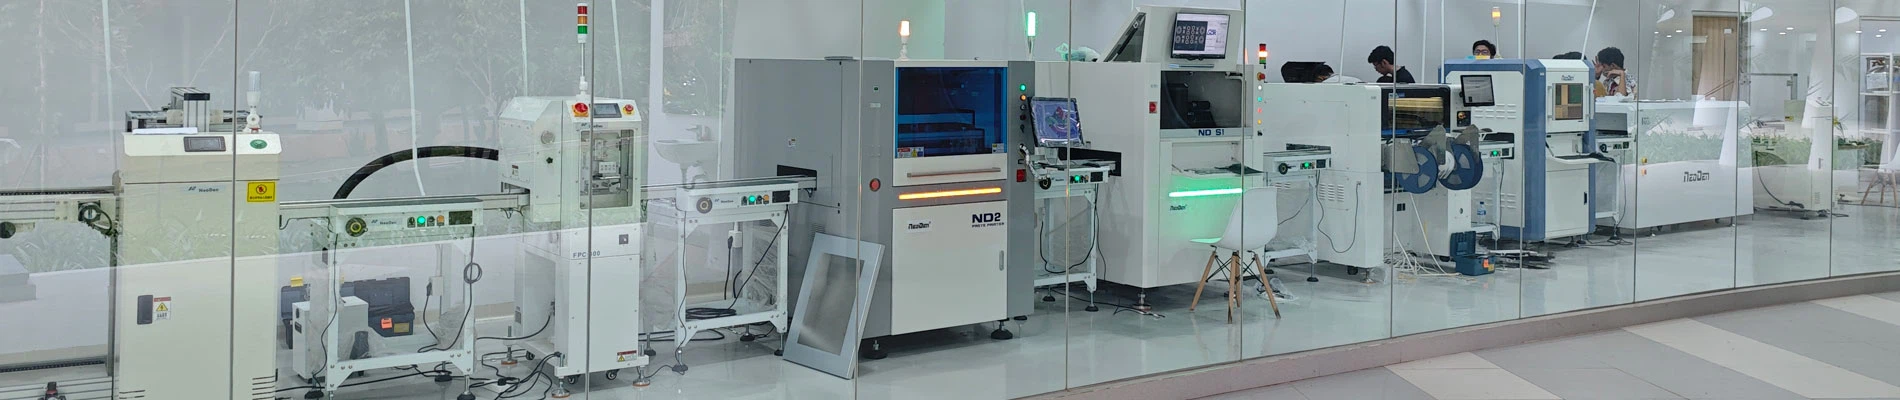
Reflowpečicaje mehko spajkanje mehanskih in električnih povezav med spajkajočimi konci ali zatiči komponent površinskega sestava in ploščo PCB s pretalitvijo materiala za spajkanje mehke paste, ki je predhodno dodeljen plošči PCB.
SMD varjenje se doseže s fizično reakcijo želatiniziranega fluksa pod določeno visoko temperaturo zraka z zanašanjem na delovanje vročega zraka na spajkalni spoj.
Območje ogrevanja, območje ohranjanja toplote, območje varjenja, območje hlajenja.
1. Ko PCB vstopi v območje ogrevanja, topilo in plin v spajkalni pasti izhlapita. Istočasno tok v spajkalni pasti zmoči blazinico, konce in zatiče komponente, spajkalna pasta pa se zmehča in zruši ter prekrije blazinico, izolira blazinico, zatiče komponente in kisik.
2. PCB vstopi v območje ohranjanja toplote, tako da so PCB in komponente popolnoma predgreti, v primeru, da PCB nenadoma vstopi v območje visoke temperature varjenja in poškoduje PCB in komponente.
3. Ko PCB vstopi v območje varjenja, se temperatura hitro dvigne, tako da spajkalna pasta doseže stanje taljenja, tekoča spajka pa zmoči ploščo PCB, konce komponent in zatiče ter razprši, razprši ali povrati, da tvori spajkalne kontakte.
4. PCB vstopi v območje hlajenja, da strdi spajkalni spoj in dokonča celoten postopek varjenja s povratnim taljenjem.
Pri postopku spajkanja v peči za prelivanje SMT obstajajo trije glavni razlogi za neenakomerno segrevanje komponent za reflow: razlika v toplotni kapaciteti ali absorpciji komponent za reflow, vpliv transportnega traku ali roba grelnika in obremenitev izdelkov za prelivanje.
1. Na splošno imata PLCC in QFP večjo toplotno zmogljivost kot diskretna plošča, zato je težje variti veliko površino kot majhno komponento.
2. V peči za varjenje s pretokom transportni trak pri varjenju izdelka s pretokom postane tudi sistem za odvajanje toplote, poleg ogrevalnega dela roba in središča so pogoji odvajanja toplote različni, temperatura roba je na splošno nizka, poleg temperaturnih zahtev za vsako temperaturno območje v peči je različna tudi enaka temperatura površine obremenitve.
3. Različni učinki nalaganja izdelka. Temperaturno krivuljo varjenja s povratnim taljenjem je treba prilagoditi, da se doseže dobra ponovljivost brez obremenitve, obremenitve in različnih faktorjev obremenitve. Faktor obremenitve je definiran kot LF=L/(L+S); Kjer je L=dolžina sestavljenih substratov, S=interval med sestavljenimi substrati.
Višji kot je faktor obremenitve, težje je doseči dobro ponovljivost. Običajno je največji faktor obremenitve peči za refluks 0,5 ~ 0,9. To je odvisno od situacije izdelka (gostota varjenja komponent, različna podlaga) in različne vrste peči za reflow. Za doseganje dobrih rezultatov varjenja in ponovljivosti so pomembne praktične izkušnje.
