
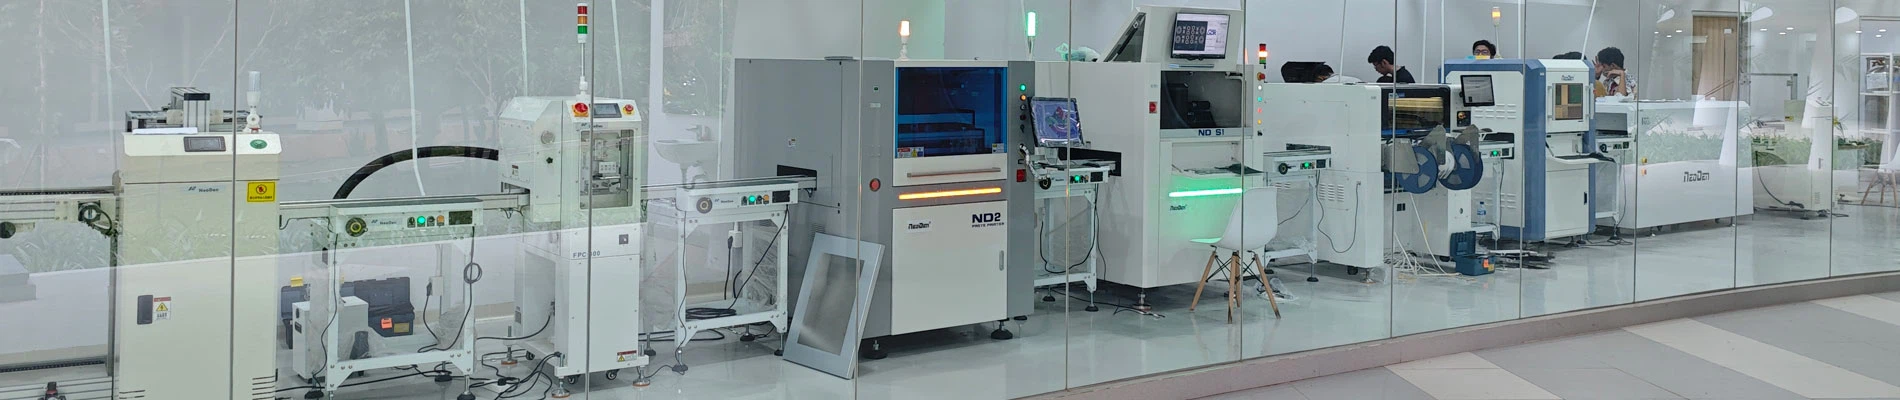
Pečica za ponovno polnjenjese uporablja za varjenje komponent SMT na proizvodni opremi za varjenje tiskanih vezij, je zanašanje na konvekcijo toplote peči na spajkalni plošči tiskanega vezja je spajkalna pasta na spajkalnem spoju, da se stopi v tekočo kositrno spajkalno pasto za izdelavo komponent SMT in vezja, varjenje skupaj, nato po ponovnem polnjenju pečic ohladi spajkalne spoje, spajkanje paste iz koloidne fizikalne reakcije pod določenim visokotemperaturnim zrakom do postopka SMT varjenja.
Sledi podroben opis delovnega principa ponovnega spajkanja:
Zaradi potrebe po neprekinjeni miniaturizaciji elektronske plošče PCB, videza pločevine in elementa tradicionalna metoda varjenja ni mogla zadostiti potrebam. V hibridnem integriranem vezju je sklop sprejel spajkanje, sestavljanje varilnih komponent, večinoma čipovnih kondenzatorjev, čipov, induktorja SMT, tranzistorja in diode itd. kot del tehnologije SMT tehnologija preoblikovanja postopkov spajkanja je bila tehnologija in oprema razširjena na ustrezne, njene aplikacije postajajo vse bolj razširjene, skorajda že na področju vseh elektronskih izdelkov.
Spajanje s ponovnim pretokom je uresničitev mehanske in električne povezave med spajkalnim koncem ali zatičem komponent površinskega sklopa in spajkalno ploščo PCB s pretaljevanjem paste za spajkanje, predhodno razporejene na spajkalni ploščici PCB. Spajanje s ponovnim pretokom pomeni, da se komponente privarijo na ploščo PCB, ponovno spajkanje pa za površinsko namestitev naprav. Reflow spajkanje temelji na vlogi toka vročega zraka na spajkalnih spojih, koloidnem toku v fiksnem visokotemperaturnem zračnem toku pod fizično reakcijo za doseganje SMD varjenja; Imenuje se" reflow spajkanje" ker plin kroži skozi varilnik, da proizvede visoke temperature za varjenje.
Načelo ponovnega taljenja je razdeljeno na naslednje korake:
I. Ko PCB vstopi v ogrevalno območje, topilo in plin v spajkalni pasti izhlapi. Istočasno se tok v spajkalni pasti zmoči blazinice in zatiči konca komponente, spajkalna pasta se zmehča, sesuje in pokrije blazinice, blazinice in zatiči komponent izolirajo pred oksidacijo.
II.Ko PCB vstopi v izolacijsko območje, je treba PCB in komponente v celoti ogreti, da se PCB in komponente ne poškodujejo, ko PCB nenadoma vstopi v varilno območje z visoko temperaturo.
III. Ko PCB vstopi v varilno območje, temperatura hitro naraste, tako da pasta za spajkanje doseže staljeno stanje. Tekoče spajkanje moči, razprši, razprši ali refluksira mešanje spajkalnega kontakta na blazinicah PCB in končnih zatičih komponent.
IV. Ko PCB vstopi v hladilno območje, da utrdi spajkalne spoje, je postopek varjenja z dolivanjem končan.
Potem ko se pasta za spajkanje natisne in prilepi na vezje obliža SMT, se vezje oblikuje po transportu z vodilno tirnico ponovnega spajkanja in deluje na zgornja štiri temperaturna območja.