
Uvod
V svetu natančno usmerjenega v industrijo proizvodnje elektronikeStroj za refleksno spajkalnikpostopek služi kot osnovni motorProizvodna linija SMT. Neposredno določa kakovost spajkanja PCB, zanesljivost izdelka in učinkovitost proizvodnje. Statistični podatki kažejo, da večina napak v proizvodnji SMT izvira iz težav z nadzorom procesov v temperaturnih krivuljah, ki se pojavljajo v fazi, ki se pojavljajo v fazi, napačne izbire opreme ali nezadostnemu uglaševanju parametrov, lahko privedejo do hladnih spojev spajkanja, premostitve ali komponentnih poškodb, kar ima za posledico naraščajoče stroške predelave.
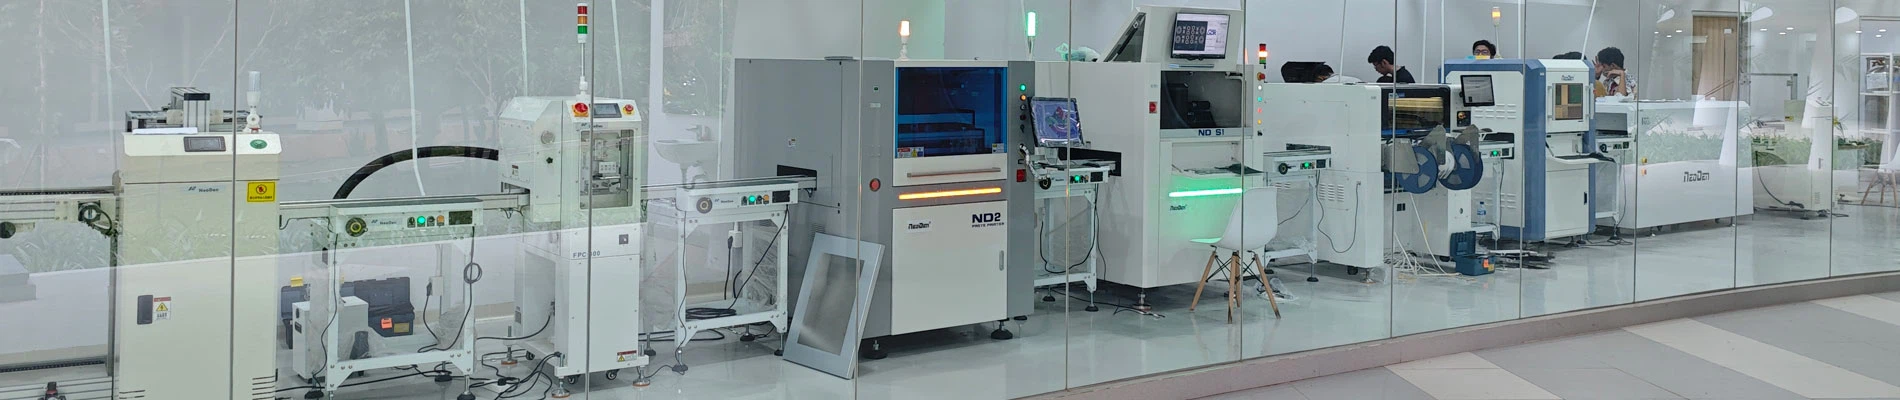
Kot profesionalni proizvajalecOprema SMT, Razumemo, da znanstveni in sistematični postopek spajkanja ni zgolj tehnično vprašanje, ampak kritičen dejavnik konkurenčnosti podjetja. Ta članek vas bo vodil skozi celoten postopek spajmenja, od začetka oblikovanja do izvajanja, ki bo zagotovil uporabne smernice.

I. Oblikovanje postopka spajkanja
Postopek spajkanja za reffero se začne s strogo fazo oblikovanja. Ta faza določa uspeh ali neuspeh nadaljnjega izvajanja in zahteva sistematično načrtovanje, ki združuje značilnosti izdelka, lastnosti materiala in zmogljivosti opreme.
1. Razumevanje zahtev izdelka in lastnosti materiala
Najprej izvedite temeljito analizo seznama PCB in seznama komponent. Odbore z visoko gostoto (na primer HDI PCB) ali izdelki, ki vsebujejo komponente BGA, zahtevajo izjemno visoko temperaturno enakomernost. Večje komponente (na primer elektrolitski kondenzatorji) potrebujejo nežnejšo temperaturno rampo, da se prepreči razpokanje toplotnega napetosti. Poleg tega je izbira spajkalne paste ključnega pomena: spajkalna pasta brez svinca (na primer SAC305) ima tališče približno 217 stopinj, kar zahteva natančnejši nadzor temperature; Pasta za spajkanje, ki vsebuje svinca, ima nižjo tališče (183 stopinj), vendar okoljski predpisi postajajo strožji, zato je treba oceniti skladnost.
2. zasnova parametrov procesa
Temperaturni profil je "DNK" reflowa spajkanja in mora biti zasnovan v štirih fazah:
- Pregrevanje območja (sobna temperatura → 150 stopinj):Naklon je treba nadzorovati na 1-3 stopinj /sekundo, da preprečimo brizganje spajkalne paste.
- Zadrževalna cona (150–180 stopinj):Čas 60–120 sekund za aktiviranje toka in odstranjevanje oksidov.
- Območje za refleksno območje (najvišji 220–250 stopinj):Najvišja temperatura mora presegati tališče spajke za 5–20 stopinj, s časom 30–60 sekund.
- Cooling zone (>4 stopinje /sekundo):Hitro hlajenje oblikuje zanesljive spajke in preprečuje prekomerno intermetalno debelino spojine.
3. Ujemanje zmogljivosti za opremo in ocena tveganja
Omejitve opreme je treba oceniti v fazi načrtovanja. Število temperaturnih območij (6-12 con) in enakomernost pretoka zraka (± nihanje 1 stopinj) vročega air-zraka, ki reproducira peč, neposredno vplivajo na natančnost krivulje. Če izdelek vsebuje občutljive komponente (na primer LED), je treba potrditi, ali oprema podpira zaščito dušika (za zmanjšanje oksidacijskih tveganj).
Ii. Izbira opreme in nastavitve parametrov: ključ do natančne izvedbe
Po zaključku zasnove postopek vstopi v fazo izbire in nastavitve parametrov opreme. Ta korak pretvori teorijo v izvedljiv načrt, z zmogljivostjo opreme pa neposredno določa omejitve procesa.
1. inteligentna izbira
Skupna oprema za spajkanje na trgu vključuje vroč zrak, infrardeče in hibridne vrste.
- Vrsta vročega zraka ponuja odlično temperaturno enakomernost in je primeren za večino aplikacij SMT.
- Infrardeča vrsta se hitro segreje, vendar je dovzetna za oviro komponent.
- Hibridni tip združuje prednosti obeh in je primeren za izdelke z visoko zanesljivostjo (kot je avtomobilska elektronika).
Ključni premisleki med izbiro:
- Število temperaturnih območij:6 con zadostuje za 4-slojne plošče, vendar je za 8-slojne ali višje plošče ali tistih, ki vsebujejo BGA, potrebnih 8-10 con.
- Hladilni sistem:Neodvisni modul za hlajenje zraka lahko skrajša čas hlajenja na 2-3 sekunde, kar zmanjšuje praznine spajkalnih sklepov.
- Inteligentne funkcije:Kot je spremljanje krivulje v realnem času.
2. Nastavitve parametrov
Po namestitvi opreme je treba nastavitve parametrov preveriti v fazah:
- Osnovni vhod parametra:Na podlagi predloge krivulje iz faze načrtovanja določite ciljne temperature za vsako temperaturno območje, hitrost transporte in hitrost pretoka zraka.
- Preizkus brez obremenitve:Zaženite peč prazno in za merjenje porazdelitve temperature znotraj peči uporabite termoelement tipa K, tako da je temperaturna razlika med conami<±2°C.
- Preizkus obremenitve:Naložite dejanske PCB (s komponentami) in izvedite tri preskuse temperature peči (z uporabo temperaturnega merilnika kic peči), pri čemer primerjate izmerjeno krivuljo s krivuljo oblikovanja.
- Ključne točke nastavitve:Če je najvišja temperatura nezadostna, povečajte nastavljeno vrednost za preliv; Če je hlajenje prepočasi, povečajte hitrost hladilnega ventilatorja.
- Primer podatkov:Ko je kupec proizvajal 5G module, je bil začetni naklon hlajenja krivulje le 2 stopinj /sec, kar je povzročilo 15 -odstotno stopnjo praznine BGA spajkalnika 15%; Po prilagoditvi se je povečala na 5 stopinj /sec, kar je znižalo stopnjo praznine na manj kot 3%.
3. Materialna in okoljska sinergija
Nastavitve parametrov morajo upoštevati okolje delavnice: Ko vlaga presega 60% RH, je spajkalna pasta nagnjena k absorpciji vlage, zato je treba čas predgrevanja podaljšati; Stopnja obremenitve transportnega pasu (razmik PCB) vpliva na prenos toplote, zato se priporoča minimalni razmik 5 cm. Poleg tega vzpostavite bazo podatkov o materialu: zabeležite aktivnost in viskoznost vsake serije spajke paste, da se izognete premiku procesa, ki ga povzročajo serije.
Izbira opreme ni konec, ampak začetek. Kakovostna oprema zagotavlja "prostor za toleranco na napake"-Ko so parametri natančno prilagojeni, se lahko sistem hitro stabilizira in ne poveča napake.
Iii. Izvajanje in optimizacija
Po vzpostavitvi nastavitve parametrov se začne dinamična faza izvajanja. Ta faza poudarja cikel "preizkus-povratne optimizacije", da se zagotovi robustnost procesa.
1. pilotna proizvodnja: Mala validacija in diagnoza napak
Začeti malega pilotskega proizvodnje (priporočeno 50–100 plošč), s poudarkom na treh vrstah inšpekcijskih pregledov:
- SMT AOI stroj:Skeniranje za mostove spajkalnikov, spajke kroglice in hladne spoje spajkalnika.
- SMT rentgenski pregled:Za komponente BGA/CSP preverite nične stopnje.
- Analiza preseka:Naključno vzorčni in mikroskopsko opazovanje mikrostrukture spajke.
Odpravljanje težav s skupno vprašanje:
- If "tombstone effect" (components standing upright) occurs, check if the preheating slope is too steep (>3 stopinja /sekunda);
- Če so spajkalni spoji videti sivi (oksidacija), potrdite, če je hladilno območje prepočasi ali je dušikovni pretok nezadosten.
- Zapišite vse podatke, da vzpostavite začetno okno procesa (okno procesa).
2. Optimizacija procesov: nenehno izboljševanje podatkov, ki temeljijo na podatkih
Na podlagi podatkov o pilotni proizvodnji izvajajte cikel PDCA:
- P (načrt):Nastavite cilje optimizacije (npr.<10%).
- D (do):Fino nastavite ključne parametre (npr. Temperatura območij +5 stopnja, hladilni pretok zraka +10%).
- C (preverite):Primerjajte podatke AOI/rentgenske žarke, da količinsko določimo učinke izboljšanja.
- (Dejanje):Utrjevajte učinkovite parametre in posodobite SOP.
3. Masovno vzdrževanje in kopičenje znanja
Med množično proizvodnjo je treba vzpostaviti mehanizem vzdrževanja:
- Dnevni pregledi:Umerite termoelemente in čiste nože za zrak (da preprečite blokade, ki povzročajo neenakomerne temperature) na začetku vsake izmene.
- Redno vzdrževanje:Mesečno preverite grelnike in ventilatorje in četrtletno izvajajte kalibracijo temperature polne peči.
- Konstrukcija baze znanja:Zabeležite vsako težavo s postopkom (npr. Nekateri komponentni modeli, nagnjeni k hladnemu spajkanju) v bazo podatkov, da oblikujete "zemljevid izkušenj".
Hkrati usposabljajo upravljavce, da prepoznajo nenormalne krivulje, da se omogoči hiter odziv.
Zlato pravilo med izvajanjem: "Ni optimalne krivulje, le najprimernejša krivulja." Procesi se morajo dinamično razvijati z iteracijami izdelkov.
Iv. Skupni izzivi in praktične rešitve
Izdaja - 1: Prekomerni ostanki spajkalne paste, težko očistiti
Vzrok: premalo časa zadrževanja, tok ni popolnoma aktiviran.
Rešitev: Podaljšajte čas bivanja na 90 sekund ali preklopite na spajkalno pasto z nizko površino.
Izdaja - 2: hitrost praznine BGA presega specifikacije
Vzrok: počasno hlajenje ali nezadostna čistost dušika (<99.9%).
Rešitev: Povečajte hitrost hlajenja na več kot 4 stopinje /s in zagotovite, da pretok dušika ostane stabilen pri 10-15 L /min.
Preventive Recommendations: Establish "process health" metrics, such as a curve CPK value (process capability index) >1,33, kar kaže na stabilnost. Izvedite redno analizo GR in R (merilni sistem in ponovljivost in obnovljivost), da zagotovite zanesljivost merilnega sistema.
Zaključek
Proces za spajkalni stroj za reflow zahteva strokovno podporo na vsaki stopnji, od načrtovanja naprej med načrtovanjem med načrtovanjem do natančne nastavitve med izvajanjem. Kot proizvajalec s 15 -letnimi izkušnjami na področju opreme SMT smo bili priča neštetim podjetjem, ki z optimizacijo procesov dosegajo znatne izboljšave stopnje donosa. Na primer, ko je sprejel našo inteligentno pečico za spajkanje, je ena stranka za 40 -odstotno znižanje stopnje napak in 25 -odstotno povečanje proizvodne zmogljivosti. Če želite konfigurirati proizvodno linijo SMT, prilagojeno vašim potrebam, nas prosimo, da nas kontaktirate.

Profil podjetja
Zhejiang Neoden Technology Co., Ltd., Ustanovljen leta 2010, je profesionalni proizvajalec, specializiran za SMT Pick and Place Machine, Reflow Peči, tiskalni stroj za stencil, proizvodni liniji SMT in drugi izdelki SMT. Imamo lastno ekipo za raziskave in razvoj in lastno tovarno, ki izkorišča svojo bogato izkušeno raziskavo in razvoj, dobro usposobljeno proizvodnjo, si je priborila velik ugled svetovnih kupcev.
Verjamemo, da veliki ljudje in partnerji naredijo Neoden odlično podjetje in da naša zavezanost inovacijam, raznolikosti in trajnosti zagotavlja, da je avtomatizacija SMT dostopna vsem hobistom povsod.